针对"发酵饲料设备技术"问题,本文整理了相关资料,旨在为大家提供详尽的解答。接下来,让我们一同探索吧。
运用部分发酵饲料养猪好处有哪些?看完这篇文章你就都懂了
随着环保压力的不断增大,养殖户纷纷开始寻求方法保证猪场环评达标。发酵饲料作为一种新型环保饲料,可以改善饲料对环境的污染,已经成为当今热点研究方向。
发酵饲料属于一种微生物添加剂类饲料,饲料中富含活性益生菌,发酵益生菌通过在发酵原料中,在适宜的水分、温度、密封厌氧的条件下快速生长繁殖,通过发酵菌生长代谢,产出多种有益于动物的代谢产物。比如各种酶、抗菌素、肽等,代谢产物品质、多少是由益生菌活性决定的,助农公司推广的“99多功能饲料发酵剂”制作出来的生物饲料发酵剂活性强,代谢产物旺盛,通过发酵之后可以通过我们发酵饲料的颜色,气味直观的感受出来,发酵养殖效果明显。
二、发酵生物饲料的原料有哪些?
生物饲料发酵可以用的发酵原料有:
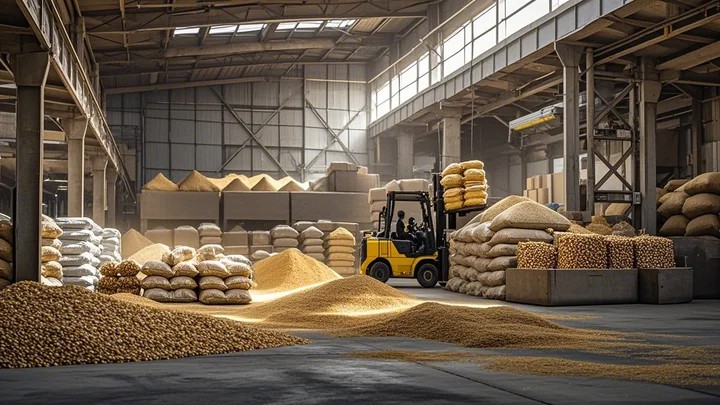
秸秆类:玉米秸秆、黄豆杆、棉花秆、花生杆、稻秸秆、小麦秸秆等
牧草类:皇竹草、甜象草、黑麦草、玉米草、甘蔗尾叶、紫花苜蓿、紫粒苋等
常见粗饲料类:豆渣、酒糟、潲水、红薯渣、木薯渣、酱油渣、蘑菇渣、糖渣、稻壳、花生壳等
粪便类:鸡粪、鸽子粪、鹌鹑粪等
当然还有其他可以发酵的有机原料,我们会逐步分享各种原料的发酵技术的。
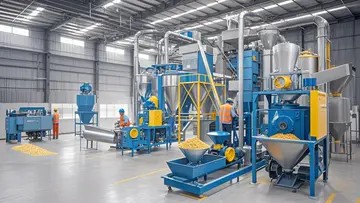
三、都说发酵饲料养猪好,那它到底好在哪?
近些年提出的新概念养殖模式——发酵饲料,一些养殖户已经开始在尝试使用发酵饲料养猪。但绝大分人对发酵饲料只停留在表面,都知道它好,但真让说却说不出个一二三来。发酵饲料养猪真的好吗?发酵饲料养猪好,它到底好在哪?
目前我国养殖业饲料原料成本在节节攀高,随之饲料价格也一涨再涨。不断上涨的饲养成本致使养殖户养猪利润不断压缩,再加上近两年受政策影响,相当一部分上游饲料原料供应厂商因环保问题被关停,没有关停的上游饲料原料厂商则需要投入大量资金用于环保处理,致使饲料原料价格不断走高。
在这样的大环境下,发酵饲料的运用也就被大家关注。因为发酵饲料原料来源广泛,而且成本低出不少。例如:食品厂里的副产物、豆科秸秆、牧草等这些物质容易获得,价格低廉,用益生菌发酵后可以替代一部分饲料来喂猪(每头猪可节省饲料成本达100以上),这样就节省了饲养成本。
发酵饲料,上文我已经说过,粗粮通过益生菌发酵后富含多种营养物质,而且更易吸收,可以给猪只提供均衡的营养,营养丰富猪长得也就快。

发酵饲料含有益生菌,这益生菌可是好东西,它可以平衡猪肠道内环境,保障肠道正常蠕动功能,减少肠道疾病的发生。猪群肠胃好,对营养的吸收利用率也就好。
发酵饲料中还含有抑菌物质、免疫球蛋白因子,以及一些菌体蛋白,这些物质能有效提高猪只的免疫能力,减少猪群发病率。猪发病少,吃的好,生长也就快了。
母猪饲喂发酵饲料能有效提高母猪繁殖性能,具体体现在母猪产子多、母猪泌乳量大、仔猪初重增加、仔猪断奶均重增加、仔猪成活率高。
其实很好理解,我们平常喝的乳酸菌与发酵饲料原理相同,同样是采用了先进的发酵工艺来获取多种有益营养。母猪长期饲喂这些好东西,身体各方面机能处于良好状态,繁殖性能提高是自然而然的事情。
养殖户在产期使用发酵饲料喂猪后会发现这些问题,猪群发病率少了,猪场经常发生的母猪便秘问题,仔猪腹泻问题也少了很多,这是为什么呢?
饲喂发酵饲料猪群发病率少了,我上文已经提过,发酵饲料含有多种有益因子能提高猪群的抗病能力。
因为发酵饲料中含有益生菌,它能维护肠道健康,促进肠道蠕动,保障正常排便,因此经常饲喂发酵料的猪场母猪发生便秘的问题就少了。
由于仔猪个体还没发育成熟,尤其是消化功能非常羸弱,而一般饲料中含有抗原因子和抗营养因子,这些东西一旦进入仔猪肠道内会破坏稚嫩的肠道黏膜,致使仔猪发生应激性腹泻。发酵饲料不但可以提高仔猪抗病能力,而且因其含有丰富的有益菌群能平衡肠道内环境,从而减少腹泻的发病率。
以发酵豆渣为例,“99多功能饲料发酵剂”500-1000克(温度低加大用量,高温时减少用量),3吨湿豆渣,含淀粉类的饲料150公斤(比例约为豆渣的5%,如玉米、大米、红薯、淀粉均可),食盐4-6公斤。含水量调节到60%左右密封发酵7-10天有浓郁甜酒香味时即可使用。发酵完成在密封状态下可以保存1年左右。
摘要猪常吃的饲料中有几十种粗饲料均可以用来发酵,猪饲料发酵需要将豆渣、豆粕、酒糟等原料与水混合,并加入菌液装入封闭的容器内进行发酵,室内温度控制在20℃以上,只需发酵几天即可,发酵成功的饲料是带有香味的。
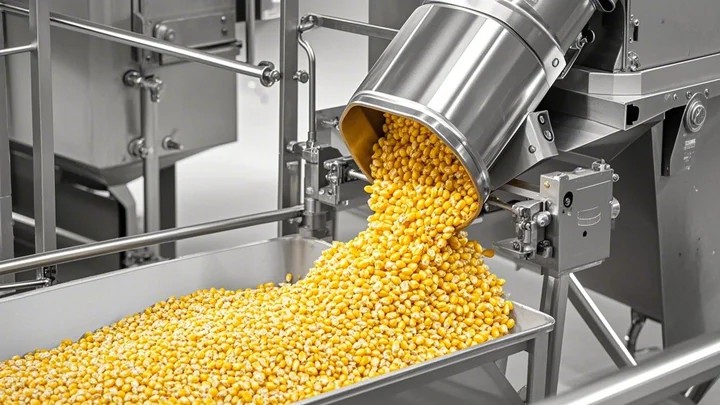
二公斤菌液,豆渣、豆粕、玉米粉、酒糟400公斤。
将准备好的原料配方均匀混合,并加入适量的水,水分占所有混合物的70%左右。混合物呈现泥状且不滴水为准,落地即散为宜。应避免水份不够所导致的发酵慢,和因通透性差所导致的菌液发酵产生的臭味。
将混合后的物料放入完全密封的容器内,容器口不需要压太紧。如果容器密封性不严实,则需要在容器外适当加几层不漏的塑料袋或是塑料布,并且将袋口牢牢扎紧并密封,整个发酵过程中不能人为拆开或是反倒。
根据周围温度条件的不同,发酵时间一般在几天内就能完成。发酵好的饲料闻起来有酒的香气,有些是乳香带点酸香味都是发酵成功的。每次取出发酵后的饲料,应马上再次密封,以备下次再取。
将发酵混合物放置温暖的室内,保持温度在20或以上,能更好。
1、发酵的英文“fermentation”是从拉丁语“ferver”即“发泡”、“翻涌”派生而来的,因为发酵发生时有鼓泡和类似沸腾翻涌的现象。
2、如中国黄酒的酿造和欧洲啤酒的发酵就以起泡现象作为判断发酵进程的标志。
3、可以说,人类利用微生物进行食品发酵与酿造已有数千年的历史,发酵现象是自古以来就已被人们发现并掌握的,但由于对发酵与酿造的主角——微生物缺乏认识,发酵与酿造的本质长时间没有被揭示,始终充满神秘色彩。
4、因而在19世纪中叶以前,发酵与酿造业的发展极其缓慢。
5、在微生物的发现上做出重大贡献的是17世纪后叶的列文虎克(Leewenhoch),他用自制的手磨透镜,成功地制成了世界上第一台显微镜,在人类历史上第一次通过显微镜用肉眼发现了单细胞生命体——微生物。
6、由于当时“自然发生说”盛极一时,他的发现并没有受到应有的重视。
7、在随后的100多年里,对各种各样微生物的观察一直没有间断,但仍然没有发现微生物和发酵的关系。
8、直到19世纪中叶,巴斯德(Pasteur)经过长期而细致的研究之后,才有说服力地宣告发酵是微生物作用的结果。
9、巴斯德在巴斯德瓶中加入肉汁,发现在加热情况下不发酵,不加热则产生发酵现象,并详细观察了发酵液中许许多多微小生命的生长情况等,由此他得出 :发酵是由微生物进行的一种化学变化。
10、在连续对当时的乳酸发酵、转化糖酒精发酵、葡萄酒酿造、食醋制造等各种发酵进行研究之后,巴斯德认识到这些不同类型的发酵,是由形态上可以区别的各种特定的微生物所引起的。
11、但在巴斯德的研究中,进行的都是自然发生的混合培养,对微生物的控制技术还没有很好掌握。
12、其后不久,科赫(Koch)建立了单种微生物的分离和纯培养技术,利用这种技术研究炭疽病时,发现动物的传染病是由特定的细菌引起的。
13、从而得知,微生物也和高等植物一样,可以根据它们的种属关系明确地加以区分。
14、从此以后,各种微生物的纯培养技术获得成功,人类靠智慧逐渐学会了微生物的控制,把单一微生物菌种应用于各种发酵产品中,在产品防腐、产量提高和质量稳定等方面起到了重要作用。
15、 单种微生物分离和纯培养技术的建立,是食品发酵与酿造技术发展的第一个转折点。
16、这一时期,巴斯德、科赫等为现代发酵与酿造工业打下坚实基础的科学巨匠们,虽然揭示了发酵的本质,但还是没有认识发酵的化学本质。
17、直到1897年,布赫纳(Buchner)才阐明了微生物的化学反应本质。
18、为了把酵母提取液用于医学,他用石英砂磨碎酵母菌细胞制成酵母汁,并加人大量砂糖防腐,结果意外地发现酵母汁也有发酵现象,产生了二氧化碳和乙醇,这是用无细胞体系进行发酵的最初例子。
19、这使人们认识到,任何生物都具有引起发酵的物质——酶。
20、从此以后,人们用生物细胞的磨碎物研究了种种反应,从而促成了当代生物化学的诞生,也将生物化学和微生物学彼此沟通起来了,大大扩展了发酵与酿造的范围,丰富了发酵与酿造的产品。
21、但这一时期,发酵与酿造技术未见有特别的改进,直到20世纪40年代,借助于抗生素工业的兴起,建立了通风搅拌培养技术。
22、因为当时正值第二次世界大战,由于战争需要,人们迫切需要大规模生产青霉素,于是借鉴丙酮丁醇的纯种厌氧发酵技术,成功建立起深层通气培养法和一整套培养工艺,包括向发酵罐中通人大量无菌空气、通过搅拌使空气均匀分布、培养基的灭菌和无菌接种等,使微生物在培养过程中的温度、pH、通气量、培养物的供给都受到严格的控制。
23、这些技术极大地促进了食品发酵与酿造工业,各种有机酸、酶制剂、维生素、激素都可以借助于好气性发酵进行大规模生产,因而,好气性发酵工程技术成为发酵与酿造技术发展的第二个转折点。
24、 这一时期的发酵与酿造技术主要还是依赖对外界环境因素的控制来达到目的的,这已远远不能满足人们对发酵产品的需求,于是,一种新的技术——人工诱变育种和代谢控制发酵工程技术应运而生。
25、人们以动态生物化学和微生物遗传学为基础,将微生物进行人工诱变,得到适合于生产某种产品的突变株,再在人工控制的条件下培养,有选择地大量生产人们所需要的物质。
26、这一新技术首先在氨基酸生产上获得成功,而后在核苷酸、有机酸、抗生素等其他产品得到应用。
27、可以说,人工诱变育种和代谢控制发酵工程技术是发酵与酿造技术发展的第三个转折点。
28、随着矿产物的开发和石油化工的迅速发展,微生物发酵产品不可避免地与化学合成产品产生了竞争。
29、矿产资源和石油为化学合成法提供了丰富而低廉的原料,这对利用这些原料生产一些低分子有机化合物非常有利。
30、同时,世界粮食的生产又非常有限,价格昂贵。
31、 有一阶段,发达国家有相当一部分发酵产品改用合成法生产。
32、但是由于对化工产品的毒性有顾虑,化学合成食品类的产品,消费者是无法接受的,也是难以拥有广阔的市场的;另外,对一些复杂物质,化学合成法也是无能为力的。
33、而生产的厂家既想利用化学合成法降低生产成本,又想使产品拥有较高的质量,于是就采用化学合成结合微生物发酵的方法。
34、如生产某些有机酸,先采用化学合成法合成其前体物质,然后用微生物转化法得到最终产品。
35、这样,将化学合成与微生物发酵有机地结合起来的工程技术就建立起来了,这形成了发酵与酿造技术发展的第四个转折点。
36、这一时期的微生物发酵除了采用常规的微生物菌体发酵,很多产品还采用一步酶法转化法,即仅仅利用微生物生产的酶进行单一的化学反应。
37、例如,果葡糖浆的生产,就是利用葡萄糖异构酶将葡萄糖转化为果糖的。
38、所以,准确地说,这一时期是微生物酶反应生物合成与化学合成相结合的应用时期。
39、随着现代工业的迅速发展,这一时期食品发酵与酿造工程技术也得到了迅猛的发展,主要在发酵罐的大型化、多样化、连续化和自动化方面有了极大的发展。
40、发酵过程全部基本参数,包括温度、pH、罐压、溶解氧、氧化还原电位、空气流量、二氧化碳含量等均可自动记录并自动控制的大型全自动连续发酵罐已付诸应用。
41、发酵过程的连续化、自动化也成为这一时期重点发展的内容。
42、 20世纪70年代发展起来的DNA重组技术,又大大推动了发酵与酿造技术的发展。
43、先是细胞融合技术,得到了许多具有特殊功能和多功能的新菌株,再通过常规发酵得到了许多新的有用物质。
44、如植物细胞的融合,可以得到多功能的植物细胞,通过植物细胞培养生产保健和药品。
45、近年来得到迅猛发展的基因工程技术,可以在体外重组生物细胞的基因,并克隆到微生物细胞中去构成工程菌,利用工程菌生产原来微生物不能生产的产物,如胰岛素、干扰素等,使微生物的发酵产品大大增加。
46、可以说,发酵和酿造技术已经不再是单纯的微生物的发酵,已扩展到植物和动物细胞领域,包括天然微生物、人工重组工程菌、动植物细胞等生物细胞的培养。
47、随着转基因动植物的问世,发酵设备——生物反应器也不再是传统意义上的钢铁设备,昆虫的躯体、动物细胞的乳腺、植物细胞的根茎果实都可以看做是一种生物反应器。
48、 随着基因工程、细胞工程、酶工程和生化工程的发展,传统的发酵与酿造工业已经被赋予崭新的内容,现代发酵与酿造已开辟了一片崭新的领域。
49、发酵工业的发展史,可以划分成五个阶段。
50、当时只限于含酒精饮料和醋的生产。
51、虽然在古埃及已经能酿造啤酒,但一直到17世纪才能在容量为1500桶(一桶相当于110升)的木质大桶中进行第一次真正的大规模酿造。
52、即使在早期的酿造中,也尝试对过程的控制。
53、历史记载,在1757年已应用温度计;在1801年就有了原始的热交换器。
54、在18世纪中期,Cagniard-Latour, Schwann和Kutzing分别证实了酒精发酵中的酵母活动规律。
55、 Paster最终使科学界信服在发酵过程中酵母所遵循的规律。
56、在18世纪后期,Hansen在Cal*** erg酿造厂中开始其开拓工作。
57、他建立了酵母单细胞分离和繁殖,提供纯种培养技术,并为生产的初始培养形成一套复杂的技术。
58、在英国麦酒酿造中并未运用纯种培养。
59、确切地说,许多小型的传统麦酒酿造过程,至尽仍在使用混合酵母。
60、醋的生产,原先是在浅层容器中进行,或是在未充满啤酒的木桶中,将残留的酒经缓慢氧化而生产醋,并散发出一种天然香味。
61、认识了空气在制醋过程中重要性后,终于发明了“发生器”。
62、在发生器中,填充惰性物质(如焦碳、煤和各种木刨花),酒从上面缓慢滴下。
63、可以将醋发生器视作第一个需氧发生器。
64、在18世纪末到19世纪初,基础培养基是用巴氏灭菌法处理,然后接种10%优质醋使呈酸性,可防治染菌污染。
65、这样就成为一个良好的接种材料。
66、在20世纪初,在酿酒和制醋工业中已建立起过程控制的概念。
67、在1900年到1940年间,主要的新产品是酵母、甘油、柠檬酸、乳酸、丁醇和丙酮。
68、其中面包酵母和有机熔剂的发酵有十分重大进展。
69、酵母在丰富养料中快速生长,使培养液中的氧耗尽。
70、在减少菌体生长的同时形成乙醇。
71、限制营养物的初始浓度,使细胞生长宁可受到碳源的限制,而不使受到缺氧的影响;然后在培养过程中加入少量养料。
72、这个技术现在成为分批补料培养法,已广泛应用于发酵工业中,以防止出现缺氧现象;并且还将早期使用的向酵母培养液中通入空气的方法,改进为经由空气分布管进入培养液。
73、空气分布管可以用蒸汽进行冲刷。
74、在第一次世界大战时,Weizmann开拓了丁醇丙酮发酵,并建立了真正的无杂菌发酵。
75、所用的过程,至今还可以认为是一个在较少的染菌机会下提供良好接种材料和符合卫生标准的方法。
76、虽然丁醇丙酮发酵是厌氧的,但在发酵早期还是容易受到需氧菌的污染;而在后期的厌氧条件下,也会受到产酸的厌氧菌的污染。
77、发酵器是由低碳钢制成的具有半圆形的顶和底的圆桶。
78、它可以在压力下进行蒸汽灭菌而使杂菌污染减少到最低限度。
79、 使用200M3容积的发酵器,使得在接种物的扩大和保持无杂菌状态都带来困难。
80、 1940年代的有机溶剂发酵技术发展,是发酵技术的主要进展。
81、同时,也为成功地进行无杂菌需氧过程铺平道路。
82、第三期发酵工业的进展,是按战时的需要,在纯种培养技术下,以深层培养生产青霉素。
83、青霉素的生产是在需氧过程中进行,它极易受到杂菌的污染。
84、虽然已从溶剂发酵中获得很有价值的知识,然而还要解决向培养基中通入大量无菌空气和高粘度培养液的搅拌问题。
85、早期青霉素生产与溶剂发酵的不同点还在于青霉素生产能力极低,因而促进了菌株改良的进程,并对以后的工业起着重要的作用。
86、由于实验工厂的崛起,使发酵工业得到进一步的发展,它可以在半生产规模中试验新技术。
87、与此同时,大规模回收青霉素的萃取过程,也是另一大进展。
88、在这一时期中,发酵技术有重大的变化,因而有可能建立许多新的过程,包括其他抗生素、赤霉素、氨基酸、酶和甾体的转化。
89、在60年代初期,许多跨国公司决定研究生产微生物细胞作为饲料蛋白质的来源,推动了技术进展。
90、这一时期,可视作发酵工业的第四阶段。
91、最大的有机械搅拌发酵罐的容积,已经从第三阶段时的80M3扩大到150M3。
92、由于微生物蛋白质的售价较低,所以必需比其他发酵产品的生产规模更大些。
93、如以烃为碳源,则在发酵时对氧的需求量增加,因而不需要机械搅拌的高压喷射和强制循环的发酵罐应运而生。
94、这种过程如果进行连续操作,则更为经济。
95、这个阶段中,工业上普遍采用分批培养和分批补料培养法。
96、连续发酵是向发酵罐中连续注入新鲜培养基,以促使微生物连续生长,并不断从中取出部分培养液,它在大工业中的应用极为有限。
97、与此同时,酿造业中也研究连续发酵的潜力,但在工业中应用的时间极短。
98、如ICI公司还在使用3000M3规模连续强制循环发酵罐。
99、超大型的连续发酵的操作周期已可超过100天,其问题是染菌。
100、严重性已大大超过1940年代的抗生素生产。
101、这类发酵罐的灭菌,是通过下列手段而达到的:即高度标准化的发酵罐结构、料液的连续灭菌和利用电脑控制灭菌和操作周期,以最大限度地减少人工操作的差错。
102、发酵工业发展史中的第五阶段,是以在体外完成微生物基因操作,即通常称为基因工程而开始的。
103、基因工程不仅能在不相关的生物间转移基因,而且还可以很精确地对一个生物的基因组进行交换。
104、因而可以赋予微生物细胞具有生产较高等生物细胞所产生的化合物的能力。
105、由此形成新型的发酵过程,如胰岛素和干扰素的生产,使工业微生物所产生的化合物超出了原有微生物的范围。
106、为了进一步提高工业微生物常规产品的生产能力,也可采用基因操作技术。
107、确信基因操作技术将引起发酵工业的革命,并出现大量新型过程。
108、但是要开拓新的过程,还是要依靠大量细胞培养技术,它曾经从酵母和熔剂发酵开始,经由抗生素发酵,而到大规模连续菌体培养。
在本文中我们对"发酵饲料设备技术"进行了详细的讨论。希望这些内容对您有所启发。如果您还有其他关于该主题的问题,欢迎联系我们,我们将竭诚为您解答。
版权声明:本文为 “好饲料网” 原创文章,转载请附上原文出处链接及本声明;