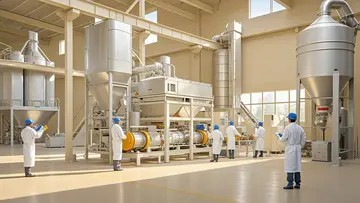
凌晨三点,河北邢台南和区的饲料厂灯火通明,流水线上金黄的玉米颗粒正在经历120℃的双层膨化处理。这个被誉为"中国饲料之乡"的产业带,每天有3000吨宠物食品发往全国,但十年前这里还堆满着发霉的畜禽饲料原料。南和的故事,折射出中国饲料产业转型的缩影——从粗放式生产到精细化运营的蜕变,藏着让养殖户增收的黄金法则。
2025年全国饲料产业调研显示,中小养殖户面临三大痛点:
案例对比:河南周口两家猪场的不同选择
| 指标 | 传统采购模式 | 现代供应链模式 |
|---|---|---|
| 玉米采购价 | 2800元/吨 | 2650元/吨 |
| 粗蛋白稳定性 | ±3% | ±0.5% |
| 年仓储损耗率 | 15% | 5% |
| 吨饲料利润 | 320元 | 520元 |
| (数据来源:2025年全国饲料产业调研报告) |
第一式:原料采购的"三查三看"
在"中国饲料之乡"南和,养殖户总结出采购口诀:
第二式:配方优化的黄金三角
四川饲料工业协会的配方模型:
第三式:智能仓储的"四度控制"
借鉴山东示范仓经验:
在"中国饲料之乡"的标杆企业,双膨化工艺已成标配:
设备改造对比
| 项目 | 传统粉碎机 | 智能膨化线 |
|---|---|---|
| 吨电耗 | 35度 | 28度 |
| 生产效率 | 5吨/小时 | 8吨/小时 |
| 粉尘污染 | 8mg/m³ | 2mg/m³ |
| 维修频率 | 2次/月 | 0.5次/月 |
| (数据来源:2025年中国饲料机械行业报告) |
Q:如何判断饲料是否霉变?
A:简易三步法:
Q:中小养殖户怎样降低配方成本?
A:四川某家庭农场方案:
饲料系数:每生产1公斤肉/蛋消耗的饲料量,系数越低效益越高
粕类原料:油料作物榨油后的副产物,如豆粕、菜籽粕等,含丰富蛋白质
膨化工艺:通过高温高压改变原料物理结构,提高消化率的加工技术
站在南和区的饲料产业园,看着满载的货车驶向全国,忽然明白"中国饲料之乡"的真正价值——它不仅是生产基地区域名片,更是养殖技术的孵化器。就像当地老厂长说的:"现在做饲料,比的不是机器多先进,而是谁能把每粒玉米的价值榨取到极致。"或许,这就是中国养殖业从量变到质变的关键一跃。 🐖🌾
版权声明:本文为 “好饲料网” 原创文章,转载请附上原文出处链接及本声明;