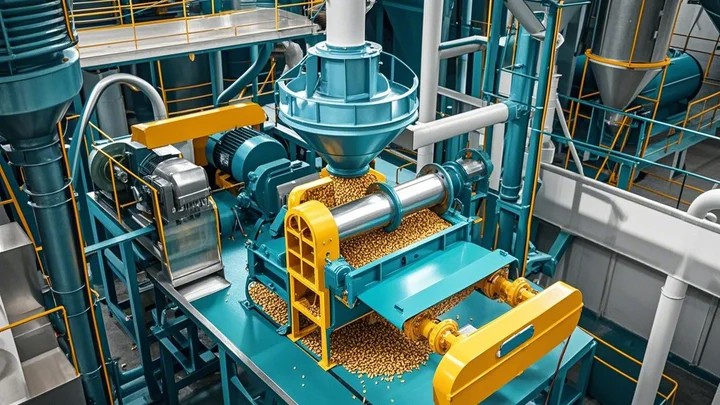
饲料加工设备通常是根据生产规模、生产品种、生产工艺情况来选用的。 不同的饲料厂往往采用的设备也不尽相同。但饲料加工的一些基本设备都是一致的,根据工艺流程大体上包括原料接收和清理设备、输送设备、粉碎设备、配料设备、混合设备、制粒设备、膨化设备、液体喷涂设备、通风除尘设备、包装设备和中心控制系统。
原料接收与清理设备主要有地磅、初清筛和圆筒仓等;
输送设备常用的有螺旋输送机、斗式提升机、刮板输送机、皮带式输送机和气力输送设备;
粉碎设备包括磁选器、喂料器、粉碎机等,其中粉碎机的种类很多,常用的有锤片式和爪式粉碎机以及需要粉碎粒度更细的微粉碎机;
配料设备一般采用电子自动配料秤;使用的混合机类型有卧式双轴(单轴)桨叶混合机、卧式螺旋混合机、立式混合机和生产预混料的腰鼓式混合机;
制粒设备包括蒸汽锅炉、调质器、制粒机、冷却机、分级筛和破碎机等;

膨化设备包括调质器和膨化机;液体喷涂设备包括储液罐、真空泵和流量计;
通风除尘设备包括吸风机、刹克龙和除尘器等;包装设备包括打包秤、封口机等;
中心控制系统则是整个加工过程的“大脑”,各种设备的控制系统都集中于此。
中大型饲料设备生产线设备及工艺流程
1.原料清理
收到散装原料玉米和豆粕;清理工序是将通过原料检验员检验合格的玉米和豆粕进入筒仓的所有作业单元。在这个过程中,首先使用除杂设备将原料中的杂质除去,然后通过接收设备和除磁设备按计划输送到筒仓。生产线设备包括接收装置(如卸料坑、平台等)、输送设备、初清筛、磁选装置(如永磁筒、永磁滚筒等)。对于袋装原材料的接收,是指装卸人员将原材料检验员检验合格的原材料卸下,并整齐地存放在仓库中。在收货过程中要做到四点: 1、准确清点数量; 2、原材料无质量问题; 3、接收路径正确; 4、接收环境干净。
2.配料过程
配料过程是将配料仓内的原料按配方要求从各配料仓下的给料机称重到配料。每种原料经配料秤称重后,将原料输送至粉料储料仓。配料从料仓中称量出来,这些称量好的原料进入粉料仓,加入少量的物料和预混料直接人工称量后放入料仓混合。配料过程的质量直接影响产品配料的精度。
3.破碎工艺
粉碎工艺是指将料仓内待粉碎的原料送入破碎机粉碎成粉,再送入料仓经输送机混合后使用。这个过程的目的是控制材料的粒度。该工艺中破碎机的设计效率决定了该工艺设备的产能,也是粉状物料生产中能耗最大的工艺。随时监控和确认锤片、筛片、电流、噪音与粉碎路径。
4.混合工艺
在混合过程中,粉碎后的各种原料从混合仓中排入混合机,根据需要通过加液系统向混合机内的饲料中加入油脂,使各组分混合均匀,达到所需的混合效果。均匀性。混合机排出的物料即为成品,直接送至成品的包装工序进行包装并出厂。生产颗粒饲料时,将混合好的粉料送入料仓进行制粒。为保证搅拌机的效率,维修人员必须定期检查和维修设备,定期测试搅拌机的效率。
5.造粒工艺
混合后的物料从制粒仓经磁选调质后,送入制粒机压缩室,压缩成颗粒饲料,经冷却塔冷却,经筛分设备筛分,得到标准颗粒。磁选设备必须定期清洗,防止铁杂质对造粒机造成损坏。调质时应根据颗粒品种要求调整蒸气量,根据颗粒工艺质量要求选择环模(孔径、压缩比、材质等),冷却时应根据品种、室内温湿度、季节等因素调整冷却塔,达到合格的颗粒温度与湿度。根据品种、室内温湿度、季节等因素调整冷却塔达到合格颗粒温湿度。
6.成品包装过程
饲料从成品仓库通过包装秤称重,装入包装袋中,然后由包装工插入标签并封口,再由运输车运至仓库进行堆垛。
废水首先经过筛滤池预处理,筛滤池分二格,分别安装筛滤装置,筛滤装置采用100目不锈钢丝网过滤,可去除废水中绝大部分固体物质,从而减少后续工艺的处理负荷。同时靠出口一端池底设砂滤装置,在池交替使用时滤干积水。筛滤滤出的固体残渣每天人工清理外运与粪渣一起处理。筛滤池出水经提升泵进初沉池,初沉池分四格,废水在初沉池内进一步分离出细小颗粒(如粪便、饲料等)。在初沉池进口投加石灰乳溶液,一方面,投加石灰改善废水的沉降功能,使废水中的胶体物质发生电中和形成絮体,使微小颗粒能共同沉淀下来,在初沉池得到分离;因废水排放量有波动性,为保证后续处理单元的连续稳定运行,废水经初沉池后进调节池进行水质水量调节。调节池的水缓慢地连续均匀加入处理系统,减少对系统的冲击负荷。调节池出水经提升泵进入UASB高效厌氧池、改良SBR池二级处理工艺,UASB高效氧池内,废水中蛋白质等大分子有机物质在厌氧菌的作用下首先分解成小分子物质,小分子物质部分降解成CH4等物质,厌氧池出水自流进改良SBR池进行生物氧化。改良SBR池在运行方面兼曝气、沉淀一体,其工艺过程分五个阶段,即进水阶段、反应阶段、沉淀阶段、排水阶段、待机阶段,在处理效果方面集中了好氧氧化与消化—反消化功能,可同时去除废水中COD及NH3—N。为加强SBR池消化—反消化功能,在池内安装潜水搅拌器,在SBR池静置阶段开启搅拌机,从而更利于消化—反消化反应的进行。改良SBR池出水中含有微生物及病菌,为使出水中有害菌和微生物达到标准要求,在改良SBR池后设接触消毒池,采用二氧化氯发生器对改良SBR池出水进行消毒,杀灭废水中的有毒有害菌和微生物。接触池出水进入现有兼性塘进一步净化。
养猪场废水处理方案
一.概述
养猪场污水主要包括猪尿、部分猪粪和猪舍冲洗水,属高浓度有机污水,而且悬浮物和氨氮含量大。这种未经处理的污水进入自然水体后,使水中固体悬浮物、有机物和微生物含量升高,改变水体的物理、化学和生物群落组成,使水质变坏。污水中还含有大量的病原微生物将通过水体或通过水生动植物进行扩散传播,危害人畜健康。为了做到经济效益、社会效益和环境效益的三者有机结合,使企业走可持续发展的道路,必须对其污水进行有效的治理。
针对以上污水特点,污水宝提出本处理方案。
二.进出水水质
根据养猪场的清粪方式,结合污水宝以往的养殖污水处理经验,得到养猪厂水的进水水质。
三.处理工艺的选择
养猪场废水处理方法可简单地归纳为物理处理法、物理化学处理法、化学处理法和生物处理法,应用最广泛的是生物处理法,即主要通过微生物的生命过程把污水中的有机物转化为新的微生物细胞以及简单形式的无机物,从而达到去除有机物的目的。
我们参考国内比较成熟可靠的处理工艺,认为要做好本项目的污水处理工程,必须体现技术上的先进性、经济上的效益性和环境上的生态性,同时要考虑较低的运行成本,避免建成后因为运行费用过高而导致养殖成本提高,降低养猪场的整体效益。
养猪场废水的主要特征是:有机物浓度高、悬浮物多、色度深,并含有大量的细菌,因含有大量动物的屎尿而使NH3-N浓度很高。废水中的污染物主要以固态、溶解态存在的碳水化合物形式存在,使废水表现出很高的BOD5、CODcr、SS和色度等,污染物可生物降解性好,此外废水中含有大量的N、P等营养物质。废水中的固体残渣主要为有机物质,如不进行有效固液分离,就会给后续处理带来困难,增加处理负荷,影响处理效果。因此在工艺上必须强化预处理。采用物理方法作为强化预处理工艺,对废水进行固液分离是降低有机物负荷最有效方法,物理方法占地面积小,处理效率高,不受负荷、水质、温度等其它条件影响,不对环境造成二次污染。
国内外多年的实践证明,对于易生物降解的有机废水,生化处理是最为有效和经济的处理技术,包括厌氧、好氧技术和稳定塘等。对于浓度较高的有机废水单独的厌氧处理一般不能够达到处理要求,单独的好氧处理运行费用高,厌氧—好氧串联工艺结合了厌氧处理工艺和好氧处理工艺的优点而避免了各自的缺点,厌氧处理工艺能耗低、污泥产量低,负荷高,但出水不达标;好氧处理工艺出水水质好,运行稳定,但需能耗,污泥产量较高。因此厌氧—好氧串联工艺在能耗、投资、处理成本和治理效果方面都具有较大的优越性。我们根据废水的水质特点及种猪场具体条件,结合多项工程的成功经验,本着投资省、运行费用低、操作管理方便的原则,确定了UASB厌氧—改良SBR—消毒—兼性塘处理工艺。
四.工艺流程说明
废水首先经过筛滤池预处理,筛滤池分二格,分别安装筛滤装置,筛滤装置采用100目不锈钢丝网过滤,可去除废水中绝大部分固体物质,从而减少后续工艺的处理负荷。同时靠出口一端池底设砂滤装置,在池交替使用时滤干积水。筛滤滤出的固体残渣每天人工清理外运与粪渣一起处理。筛滤池出水经提升泵进初沉池,初沉池分四格,废水在初沉池内进一步分离出细小颗粒(如粪便、饲料等)。在初沉池进口投加石灰乳溶液,一方面,投加石灰改善废水的沉降功能,使废水中的胶体物质发生电中和形成絮体,使微小颗粒能共同沉淀下来,在初沉池得到分离;因废水排放量有波动性,为保证后续处理单元的连续稳定运行,废水经初沉池后进调节池进行水质水量调节。调节池的水缓慢地连续均匀加入处理系统,减少对系统的冲击负荷。调节池出水经提升泵进入UASB高效厌氧池、改良SBR池二级处理工艺,UASB高效氧池内,废水中蛋白质等大分子有机物质在厌氧菌的作用下首先分解成小分子物质,小分子物质部分降解成CH4等物质,厌氧池出水自流进改良SBR池进行生物氧化。改良SBR池在运行方面兼曝气、沉淀一体,其工艺过程分五个阶段,即进水阶段、反应阶段、沉淀阶段、排水阶段、待机阶段,在处理效果方面集中了好氧氧化与消化—反消化功能,可同时去除废水中COD及NH3—N。为加强SBR池消化—反消化功能,在池内安装潜水搅拌器,在SBR池静置阶段开启搅拌机,从而更利于消化—反消化反应的进行。改良SBR池出水中含有微生物及病菌,为使出水中有害菌和微生物达到标准要求,在改良SBR池后设接触消毒池,采用二氧化氯发生器对改良SBR池出水进行消毒,杀灭废水中的有毒有害菌和微生物。接触池出水进入现有兼性塘进一步净化。
初沉池、调节池、UASB厌氧池、改良SBR池、二沉池所排污泥进污泥浓缩池。浓缩后的污泥经污泥泵输送至污泥干化床,干化后干泥饼外运,因污泥是一种很好的有机肥料,经堆肥无菌处理后,亦可作为农肥出售。浓缩池上清液回流至调节池。调节池提升泵安装液位控制装置,提升泵根据调节池内水位自动启动与停机,从而不仅减轻操作强度,而且起到了保护水泵的作用。
五、工艺技术特点
本设计方案具有以下特点:
(1)强化预处理:废水预处理是处理系统的关键之一,如不能及时、有效清理固体悬浮物,就会给后续处理带来困难,增加处理负荷,影响处理效果。因此在工艺上必须强化预处理,设计中采用滤网为100目机械筛滤机,以去除100目以上的固体颗粒物,便CODcr、BOD5浓度大大降低,渣水分离后小于100目的悬浮物在初沉池进一步沉淀处理,再进入调节池进行水质、水量调节,通过沉淀处理后废水CODcr、BOD5又可很大程度降低,这样通过强化预处理,不仅可大大降低CODcr、BOD5浓度,减轻后续工艺的处理负荷,还能防止固体物质对设备造成堵塞。
(2)采用先进的厌氧生物净化技术:厌氧池采用UASB厌氧结构,它既函括于复合式厌氧反应装置的生化功能。复合式厌氧反应装置是上世纪八十年代由美国开发的新技术,其反应装置上部为填料,下部为悬浮污泥床,具有容积负荷高、运行稳定、耐冲击负荷、受气温变化影响小,所采用填料表面积大,无堵塞现象,所生成性能优良的颗粒污泥净化效果好,CODcr、BOD5净化效率可达到 80—90%,复合式厌氧反应装置内设垂直水流方向的多块挡板以维持反应器内较高的污泥浓度。挡板把反应器分成若干上向流室和下向流室,上向流室比较宽,便于污泥的聚集,下向流室比较窄,两室之间设导流板,便于将水送至上向流室,使泥水充分混合。因而复合式厌氧装置是厌氧中容积利用率最高的,即投资最省的一种形式。同时,因使用了三相分离器,废水中固液汽得以有效分离。
(3)采用成熟可靠的好氧生物处理技术:本方案采用的改良型“序列间歇式活性污泥法(SBR)”工艺作为后续好氧工艺,能达到很好的处理效果,是目前高浓度有机废水普遍采用的好氧处理工艺,是一种简易、高效、低能耗的废水生化处理法。具有如下优点:A、工艺简单,剩余污泥处置麻烦少,节约投资。B、投资省、占地少、运行费用低。C、反应过程基质浓度梯度大,反应推动力大,效率高。D、耐有机负荷和毒物负荷冲击,运行方式灵活,由于是静止沉淀,因此出水效果好。E、厌(缺)氧和好氧过程交替发生、泥龄短、活性高,有很好的脱氮除磷效果。基于该方法的上述优越性,使该法在国内外的有机废水处理中,得到了迅速的发展和应用。它实际是活性污泥法的演变和延伸,但运行较之更为灵活、稳定和高效。
(4)系统能耗低,运行费用低:本方案加强了预处理及厌氧处理效果,使污染在需能耗的好氧处理之前大大去除,从而减少好氧生化处理负荷,同时节省能耗。
版权声明:本文为 “好饲料网” 原创文章,转载请附上原文出处链接及本声明;